

 英语
 中文简体
 西班牙语
 越南语
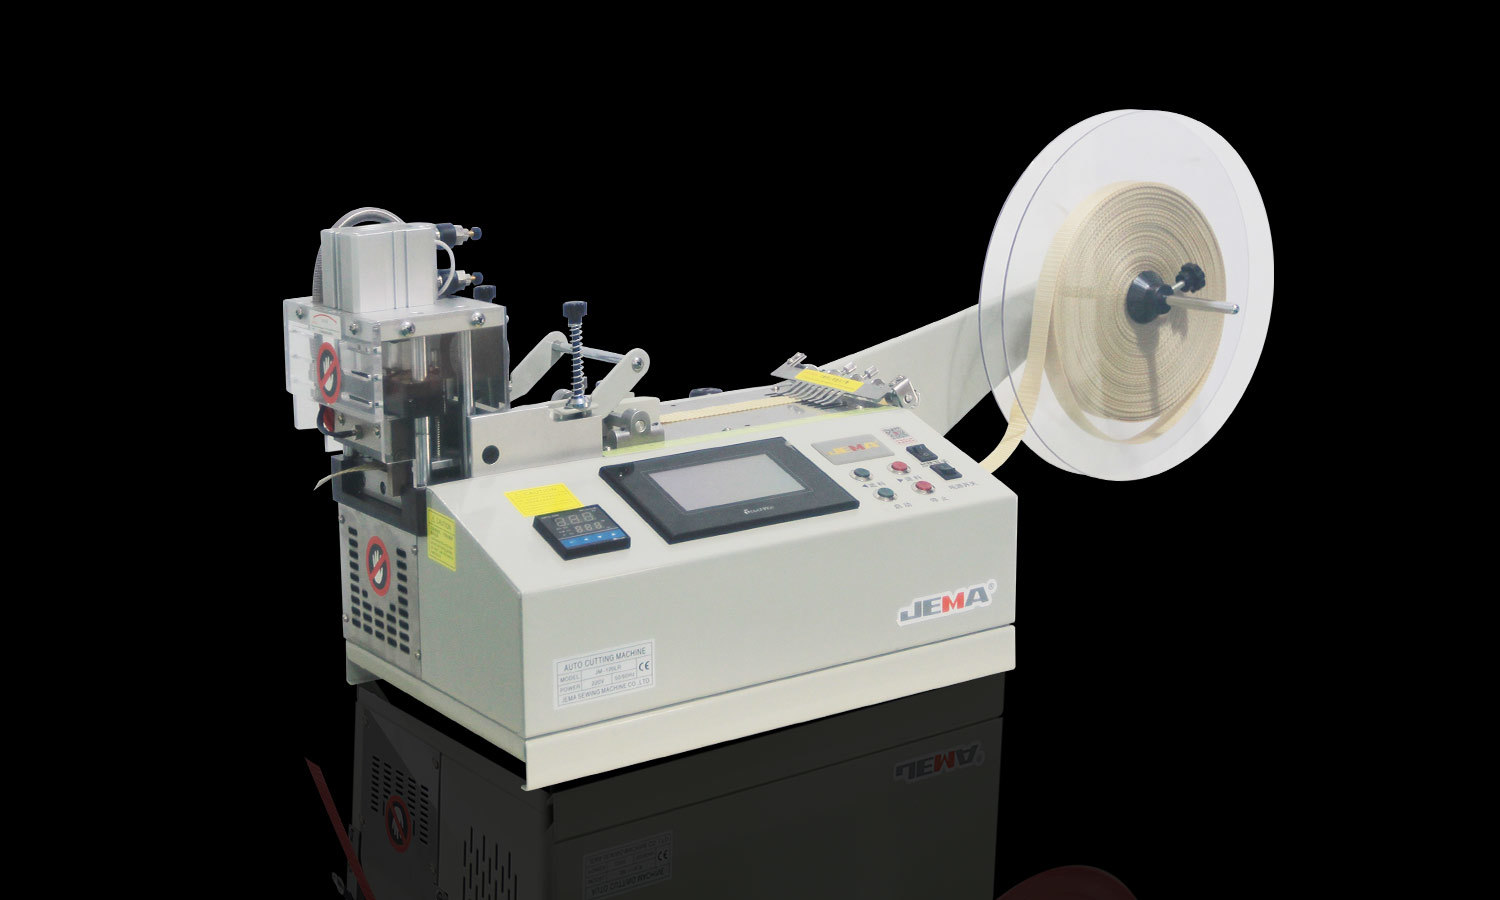
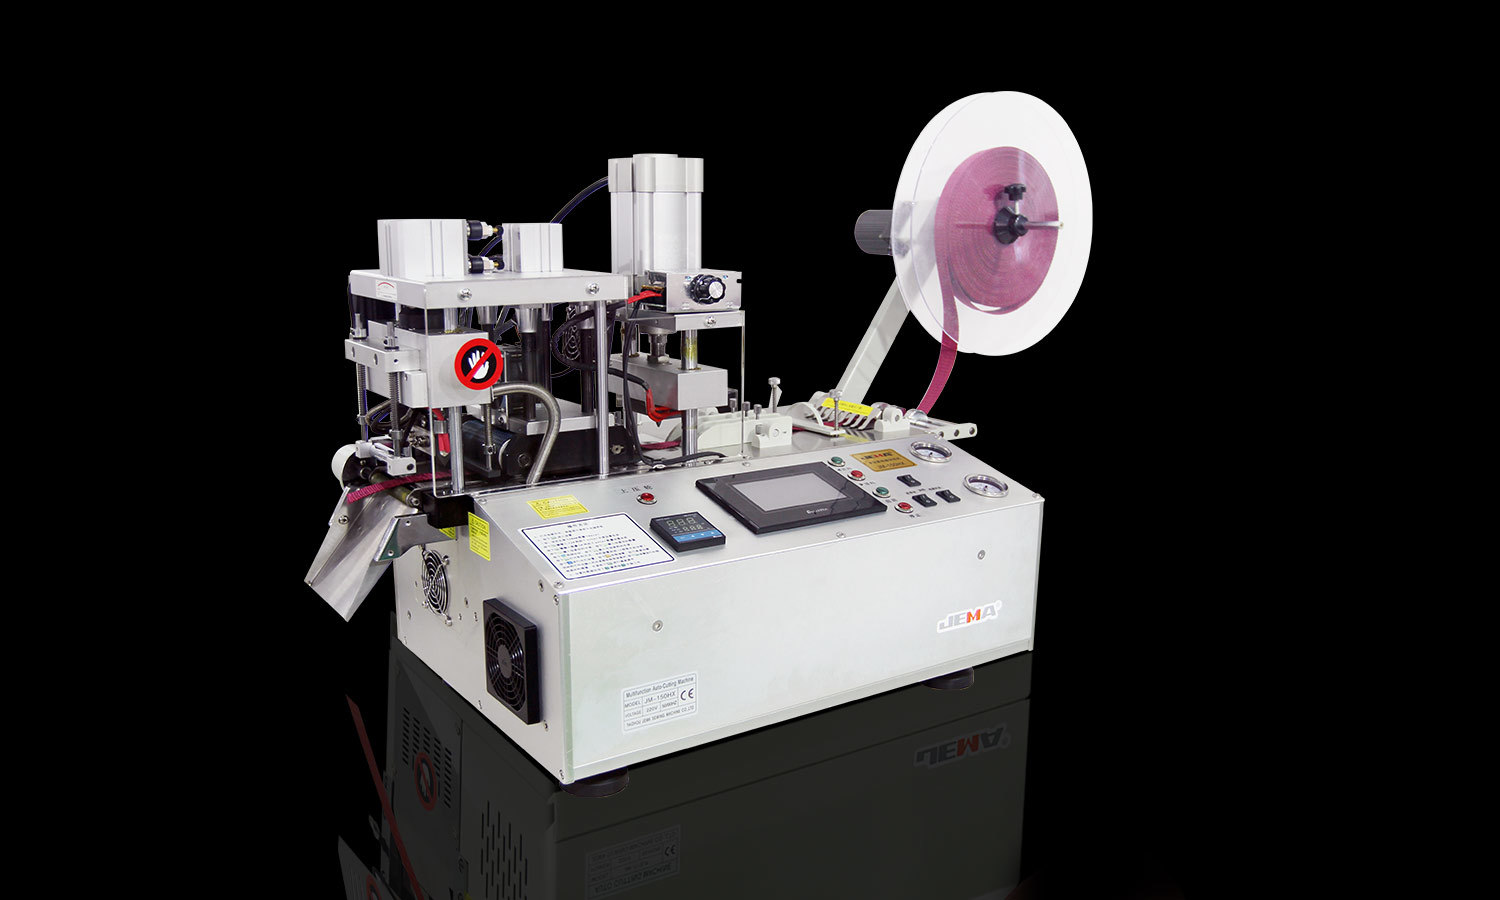
Het snijden van taperollen ziet er eenvoudig uit. Een brede rol gaat de machine in, het materiaal wordt op smallere breedtes gesneden en de afgewerkte rollen worden klaargemaakt voor de volgende stap of voor verzending. Maar het mes is slechts een deel van het verhaal. Hoe de tape door de machine gaat, is net zo belangrijk.
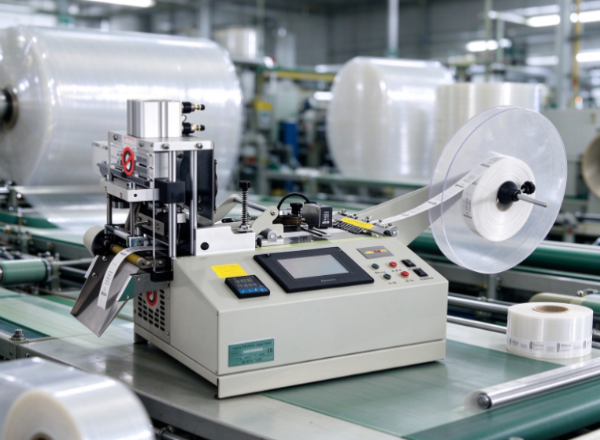
Spanningsbeheersing staat hierbij centraal. Het zorgt ervoor dat de tape gestaag beweegt terwijl deze wordt afgewikkeld, gesneden en teruggespoeld in kleinere rollen. Ga slecht om met spanning en de tape kan uitrekken, kreuken, afdrijven of ongelijkmatig oprollen. Deze fouten zijn schadelijk voor het uiterlijk van de voltooide rollen, en vaak ook voor de prestaties bij later gebruik.
Tapes reageren niet allemaal op dezelfde manier op trekkracht. Een dunne film gedraagt zich anders dan een dik lijmproduct. Tapes op papierbasis, foamtapes en andere flexibele materialen hebben elk hun eigen verwerkingsbehoeften. Voor een fabrikant is het leren van spanningscontrole onderdeel van het bouwen van een snijproces dat past bij het materiaal ervoor.
1. Wat betekent spanningscontrole bij het snijden van taperollen?
Spanningscontrole betekent het beheersen van de trekkracht op de tape terwijl deze door een snijmachine loopt. De tape heeft voldoende spanning nodig om soepel te bewegen en op zijn plaats te blijven. De kracht mag niet zo sterk zijn dat deze het materiaal uitrekt, vervormt of beschadigt.
De tape doorloopt meestal verschillende fasen. Het begint op een grote voorraadrol, loopt door het snijgebied en wikkelt zich vervolgens op kleinere kernen. Elke fase beïnvloedt hoe het materiaal zich gedraagt.
Als de voorraadrol te vrij afwikkelt, gaat de tape slap hangen en gaan slingeren. Als u te hard aan de opwikkelaar trekt, rekt het materiaal uit of wordt het te strak verpakt. Hoe dan ook, er treden gebreken op die moeilijk te verhelpen zijn zodra de rollen klaar zijn.
Spanningscontrole brengt deze krachten van begin tot eind in evenwicht. Afhankelijk van de machine kan dat mechanische aanpassingen, sensoren, remmen of automatische besturingen betekenen. De opzet verschilt, maar het doel blijft hetzelfde: de tape stabiel houden zonder deze te belasten.
Spanning gaat niet over het zo strak mogelijk maken van de tape. Verschillende materialen hebben verschillende omstandigheden nodig. Een instelling die bij de ene band past, kan voor de andere band verkeerd zijn, zelfs op dezelfde machine.
Voordat een klus begint, moeten operators dus de constructie, dikte, flexibiliteit, kleefeigenschappen en het beoogde gebruik van de tape afwegen.
2. Welke invloed heeft spanningscontrole op de snijkwaliteit?
De kwaliteit van de spleetrollen is afhankelijk van de toestand van het blad, de materiaaleigenschappen, de uitlijning van de machine en het wikkelgedrag. Spanning verbindt veel van deze factoren met elkaar, omdat het bepaalt hoe de tape zich gedraagt vóór, tijdens en na het snijden.
Wanneer het materiaal gelijkmatig door het snijgebied loopt, blijft het snijpad consistent. Wanneer de tape verschuift of losraakt, wordt de snede ongelijkmatig. De rollen kunnen dan rafelige randen of een verkeerde vorm hebben.
Spanning heeft ook invloed op de tape zelf. Te veel trekkracht rekt flexibele materialen uit, en onstabiele spanning zorgt ervoor dat er rimpels of plooien ontstaan. Dergelijke defecten komen duidelijker naar voren bij inspectie of wanneer de tape op een oppervlak wordt aangebracht.
Dunne, zachte of gemakkelijk vervormbare materialen zijn gevoelig. Een kleine verandering in de manier waarop ze reizen, kan ze op het snijpunt verplaatsen.
Stel je een tape voor die het snijgedeelte binnenkomt via een los of oneffen pad. De messen zijn misschien in goede vorm, maar het materiaal blijft niet plat liggen. De snede dwaalt af en de afgewerkte rollen hebben extra inspectie of herbewerking nodig.
Een stabiel pad garandeert geen foutloze uitvoer. Het geeft het maaisysteem een betrouwbaar startpunt, en operators kunnen vervolgens naar andere oorzaken kijken als zich problemen voordoen.
3. Welke problemen kunnen optreden als de tapespanning te hoog of te laag is?
Verkeerde spanning veroorzaakt verschillende problemen, afhankelijk van het materiaal en de productiefase. Door de signalen te kennen, kunnen operators naar de echte oorzaak zoeken in plaats van elke keer de messen de schuld te geven.
Wanneer de spanning te hoog is
Te veel spanning zorgt voor onnodige spanning op de tape. Flexibele films rekken uit en sommige materialen vervormen tijdens het passeren. De lijmlaag of achterkant kan ook anders reageren onder zware trekkracht.
Hoge spanning tijdens het terugspoelen zorgt ervoor dat rollen te strak verpakt zijn voor gebruik. Soms vervormt de rol of kan deze moeilijk worden afgewikkeld. Gevoelige materialen kunnen na het opwikkelen randschade of een vormverandering vertonen.
Wanneer de spanning te laag is
Bij te weinig spanning kan de tape gaan dwalen, vouwen of losse delen vormen. Het blijft niet plat in het snijgebied, dus schone, consistente randen zijn moeilijker te krijgen.
Lage wikkelspanning zorgt voor losse rollen. Lagen verschuiven tijdens behandeling, opslag of transport. Zodra een klant de tape gaat gebruiken, maakt het ongelijkmatig opwikkelen het moeilijker om soepel te doseren.
Wanneer de spanning verandert tijdens de productie
Fluctuerende spanning levert inconsistente resultaten op, zelfs als de startopstelling er goed uitzag. Een rol kan goed beginnen en defecten ontwikkelen als de voorraadrol krimpt of de wikkelomstandigheden veranderen.
| Spanningsconditie | Mogelijk effect | Wat operators mogelijk moeten inspecteren |
|---|---|---|
| Overmatige trekkracht | Rekken, vervormen of strak opgewikkelde rollen | Materiaalrespons en wikkelinstellingen |
| Onvoldoende trekkracht | Rimpels, losse rollen of materiaalbeweging | Webpad en spanningsstabiliteit |
| Onstabiele spanning | Variatie tussen delen van een rol | Aanvoer-, snij- en terugwikkelgedrag |
Eén symptoom kan meerdere oorzaken hebben. Een gekreukelde rol kan het gevolg zijn van spanningsveranderingen, slechte uitlijning, beschadigde rollen of ruwe behandeling. Kijk naar het hele proces in plaats van uit te gaan van één enkele boosdoener.
4. Waarom hebben verschillende tapematerialen verschillende spanningsinstellingen nodig?
Tapes variëren sterk in structuur en gedrag. Sommige hebben een dunne filmrug. Anderen gebruiken papier, stof, schuim of iets anders. Ook lijmlagen en eindgebruik verschillen.
Deze verschillen veranderen de manier waarop een tape met trekkracht omgaat. Flexibele folie rekt uit onder zware spanning. Tape op papierbasis kreukt of scheurt als deze ruw wordt behandeld. Schuimtape wordt samengedrukt of verandert van vorm onder druk. Materialen met een zacht oppervlak kunnen ook gevoelig zijn voor contact met rollen en andere machineonderdelen.
Dezelfde instelling kan verschillende resultaten opleveren op verschillende producten. Ga er niet vanuit dat een opstelling die voor de ene tape werkte, direct overdraagt op de andere.
De breedte en de staat van de aanvoerrollen zijn ook van belang. Een grote rol gedraagt zich bij het afwikkelen anders dan een kleine. Dikte, rugsterkte, kleefeigenschappen en opslagomstandigheden spelen allemaal een rol.
Een praktische methode is om voor elke materiaalfamilie geschikte omstandigheden te stellen en deze tijdens proefruns te bevestigen. Operators controleren de snijranden, het oppervlak, de vorm van de rol en het afrolgemak voordat ze de opstelling voor reguliere productie goedkeuren.
Neem wijzigingen in binnenkomend materiaal serieus. Wanneer een nieuwe batch zich anders gedraagt, controleer dan de staat ervan en bekijk de bestaande opstelling. Het aanpassen van de spanning zonder de oorzaak te kennen kan nieuwe problemen introduceren.
Materiaalspecifieke hantering is geen onnodige complexiteit. Het is de manier waarop het snijproces zich aanpast aan de producten die worden gemaakt.
5. Welke invloed heeft de spanningscontrole op het terugspoelen en de uiteindelijke rolvorm?
Het snijden houdt niet op wanneer de messen de tape in smallere stroken splitsen. Het materiaal moet nog op rollen worden gewikkeld die stabiel, gemakkelijk te hanteren en geschikt zijn voor de toepassing van de klant.
De terugspoelspanning bepaalt hoe elke laag op de onderliggende laag zit. Een ongelijkmatige kracht kan een los midden, rafelige randen of een verschillende dichtheid over de breedte veroorzaken. Het eindproduct ziet er dan inconsistent uit en kan slecht afwikkelen.
Een strakke rol is niet automatisch een goede rol. De juiste wikkelconditie is afhankelijk van het materiaal, de rolstructuur en de manier waarop het product gebruikt gaat worden. Te veel druk vervormt gevoelige materialen, en te weinig druk laat de rol onstabiel.
De kern is ook belangrijk. Een slechte, beschadigde of verkeerd geplaatste kern zorgt ervoor dat de rol niet gecentreerd blijft tijdens het oprollen. De spanningscontrole kan dat niet volledig compenseren, dus controleer het opwindsysteem en de kern samen.
Randuitlijning is een ander punt. Als de tape ongelijkmatig het opwikkelgebied binnenkomt, kan de rol uitstekende randen of een getrapt uiterlijk krijgen. Stabiele spanning houdt het materiaal onder controle, maar een goede uitlijning en geleiding zijn nog steeds nodig.
Voor fabrikanten die tape leveren aan geautomatiseerde verpakkingslijnen of andere apparatuur is de rolconsistentie zelfs nog belangrijker. Klanten verwachten rollen die tot rust komen zonder plotselinge weerstand, verschuiven of stoppen. Ongelijkmatig wikkelen veroorzaakt hanteringsproblemen, zelfs als de tape op de juiste breedte is afgesneden.
Inspecteer dus meer dan de buitenkant van de voltooide rol. Controleer hoe stevig het is, hoe de randen op één lijn liggen en of de tape afwikkelt zoals verwacht.
6. Kan een betere spanningscontrole bijdragen aan het verminderen van materiaalverspilling?
Verspilling is een echte zorg bij het converteren van tape, omdat een defect vaak het materiaal eromheen bederft, en niet alleen de plek waar het begint. Wanneer de spanning onstabiel wordt, moeten operators mogelijk de machine stoppen, de rol inspecteren, de opstelling aanpassen en beschadigde delen verwijderen.
Die stops kosten tijd en verkleinen de bruikbare output van een run. Als een defect laattijdig wordt ontdekt, is er al meer materiaal onder slechte omstandigheden verwerkt.
Stabiele spanning verlaagt een aantal van deze risico's door het materiaalpad onder controle te houden. Het maakt het gemakkelijker om problemen op te merken en helpt operators de omstandigheden stabiel te houden. Maar spanningscontrole alleen kan niet alle verspilling voorkomen. Slijtage van het mes, slecht materiaal, verkeerde uitlijning en bedieningsfouten dragen daar allemaal aan bij.
Het terugdringen van verspilling begint met het in de gaten houden van het proces. Als er al vroeg in een run defecten optreden, controleer dan de initiële installatie. Als ze zich ontwikkelen terwijl de voorraadrol afwikkelt, controleer dan of de spanning in dat stadium verandert. Als de afgewerkte rollen ongelijkmatig worden opgerold, kijk dan beter naar het opwikkelgedeelte.
Door terugkerende problemen bij te houden, kunt u eenmalige defecten onderscheiden van patronen die een oplossing behoeven. Het gaat er niet om de machine zonder duidelijke reden te blijven aanpassen. Het gaat erom te ontdekken waar het proces instabiel wordt en die oorzaak aan te pakken.
Het vermijden van verspilling vermindert ook het aantal herbewerkingen en herhaalde inspecties. Deze winsten zijn afhankelijk van stabiele bedieningsgewoonten en een duidelijk begrip van hoe het materiaal op de machine reageert.
7. Waar moeten operators op letten bij het afstellen van de spanningscontrole?
Het aanpassen van de spanning werkt beter met een gestructureerde routine. Grote veranderingen die zonder inspectie zijn aangebracht, creëren nieuwe defecten en verbergen de originele.
Begin met het controleren van de tape en de machine. Beschadigd materiaal, vuile rollen, versleten onderdelen of een slecht zittende rol kunnen problemen veroorzaken die lijken op spanningsfouten.
Controleer ook het materiaalpad. De tape moet door de machine lopen zonder onnodige wrijving of zijwaartse drift. Als het onder een hoek het snijgebied binnenkomt, zal het veranderen van de spanning het onderliggende probleem niet oplossen.
Proefdraaien is een goede manier om een opstelling te testen voordat deze volledig in productie gaat. Tijdens deze werkzaamheden inspecteren operators de snijranden, letten ze op kreukels of rek en controleren ze of de afgewerkte rollen stabiel blijven. Resultaten worden vergeleken met de afgesproken kwaliteitseisen.
Verschillende controles ondersteunen dit proces:
- Inspecteer de binnenkomende rol. Let op zichtbare schade, ongelijkmatige randen of andere zaken die het afwikkelen kunnen beïnvloeden.
- Controleer het machinepad. Controleer of de tape zoals bedoeld door de juiste rollen en het juiste snijgebied loopt.
- Bekijk het wikkelresultaat. Let op losse lagen, overmatige strakheid, beweging van de randen of veranderingen in de vorm van de rol.
- Pas één voorwaarde tegelijk aan. Zo kun je zien of een verandering daadwerkelijk heeft geholpen.
- Documenteer geschikte instellingen en observaties. Met records kunnen operators een werkbare opstelling herhalen en latere variaties traceren.
Volg bij het afstellen de instructies van de machinefabrikant. De juiste methode is afhankelijk van de apparatuur en het besturingssysteem ervan. Vreemde geluiden, herhaalde pauzes of onverwachte bewegingen moeten worden onderzocht voordat de productie doorgaat.
Trainen telt ook mee. Ervaren operators voelen vaak al vroeg een onstabiele spanning, maar die kennis moet het hele team bereiken. Duidelijke werkinstructies verkleinen de verschillen tussen ploegendiensten en maken kwaliteitscontroles consistenter.
8. Hoe moeten fabrikanten de spanningscontrole beoordelen bij het kiezen van een Tape-rolsnijder ?
Kopers die een tape-rollensnijder kiezen, kijken meestal naar de snijmogelijkheden, materiaalcompatibiliteit en productiebehoeften. Spanningscontrole verdient dezelfde aandacht, omdat deze bepaalt hoe de machine met verschillende producten omgaat, van afwikkelen tot terugspoelen.
Het juiste systeem hangt af van de tapes die een fabrikant verwacht te gebruiken. Een fabriek die voornamelijk met één materiaal werkt, heeft andere behoeften dan een convertor die film, papier, schuim en andere lijmproducten verwerkt. Vertel leveranciers de beoogde materialen en vereisten voor afgewerkte rollen voordat ze machines vergelijken.
Vraag hoe de spanning wordt beheerd tijdens het afwikkelen, snijden en terugspoelen. Vraag of de aanpassingen handmatig of automatisch zijn, hoe de machine omgaat met veranderende walsomstandigheden en welke ondersteuning er is als het proces instabiel wordt.
Een demonstratie of voorbeeldproef laat dingen zien die een productbeschrijving niet laat zien. Lever representatieve materialen en controleer de afgewerkte rollen op randkwaliteit, wikkelconsistentie en gebruiksgemak. De test moet de echte productie zo goed mogelijk weerspiegelen.
Zorg ook voor onderhouds- en operatortraining. Een spanningscontrolesysteem heeft de juiste installatie en verzorging nodig om te kunnen werken zoals bedoeld. Kopers moeten weten hoe ze de relevante onderdelen moeten inspecteren, veelvoorkomende problemen kunnen opsporen en hulp kunnen krijgen als aanpassingen geen oplossing bieden.
Beoordeel de aankoop op het hele werkproces, niet op één kenmerk. Een slitter moet passen bij het materiaal, de gewenste rolkwaliteit leveren en passen bij uw werkwijze. Spanningscontrole is een onderdeel van die evaluatie, maar heeft toch een directe invloed op het stabiel houden van de tape op zijn weg van een brede voorraadrol naar afgewerkte smalle rollen.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, China.

