

 英语
 中文简体
 西班牙语
 越南语
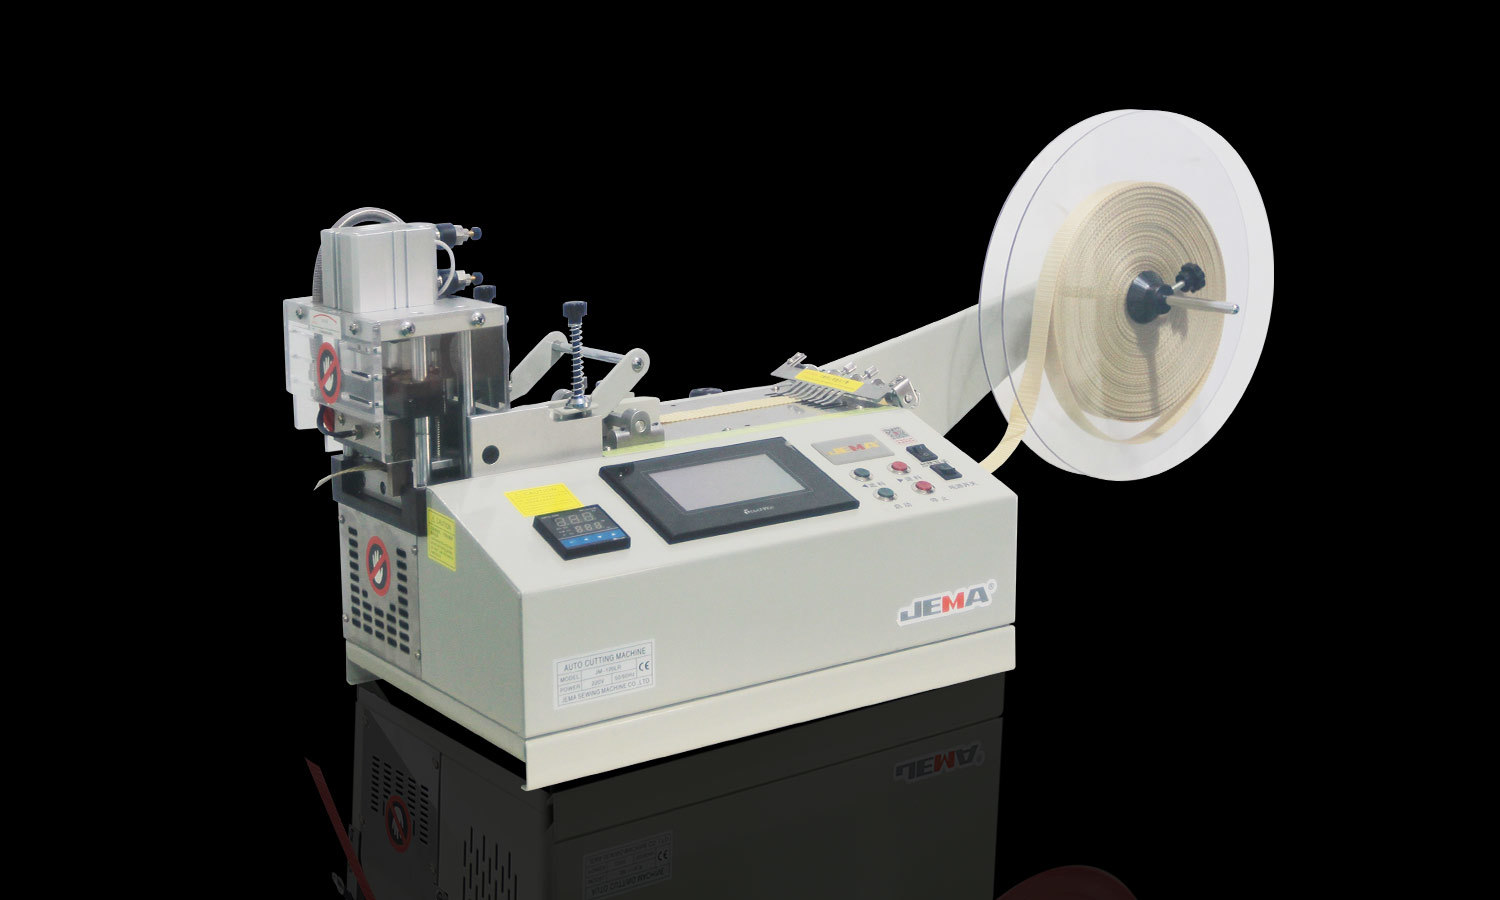
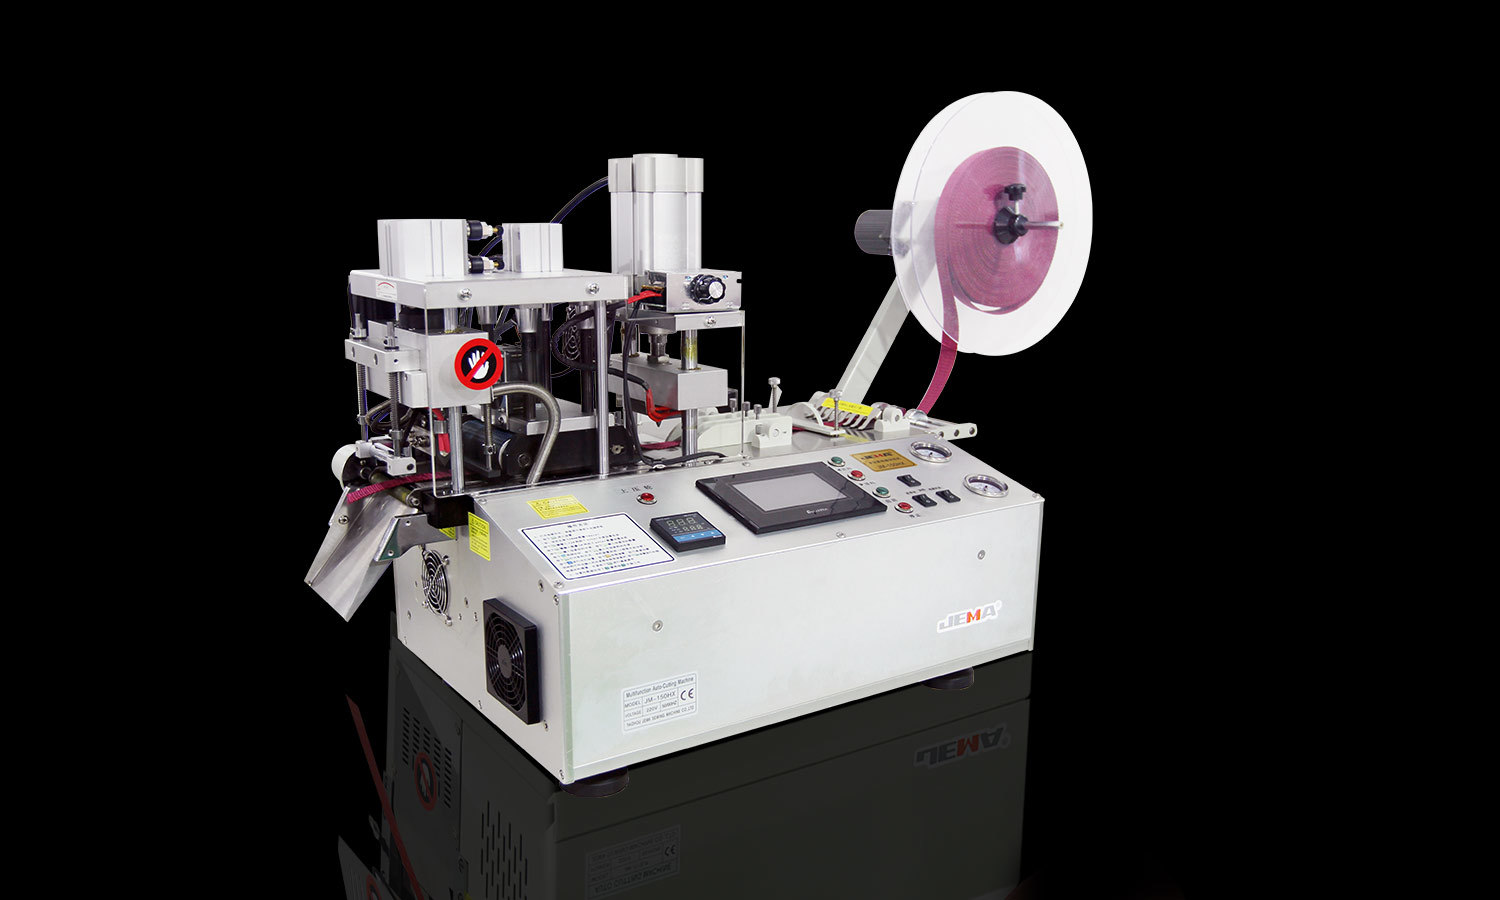
Mechanische snijmachine is een hoofdbestanddeel van de productie, metaalverwerking, bouw en andere industriële gebieden. Het zet grondstoffen om in onderdelen met vaste vormen en afmetingen, of het nu gaat om het snijden van metalen platen of het voorbereiden van machineonderdelen. Hoe goed het wordt gedaan, heeft rechtstreeks invloed op de productkwaliteit en productie-efficiëntie.
Het snijden levert niet altijd op wat er verwacht wordt. Randen worden ongelijkmatig, snijlijnen wijken af, oppervlakken nemen ongewenste markeringen op of afgewerkte onderdelen missen hun beoogde afmetingen. Deze problemen worden meestal snijfouten genoemd. Ze komen voor op veel soorten mechanische snijapparatuur, en vaak zijn er meerdere factoren die deze veroorzaken.
Fabrikanten hebben er baat bij om te weten wat er achter deze fouten zit. Het helpt operators problemen tijdens de productie op te sporen, de apparatuur beter te hanteren en minder materiaal te verspillen. Het maakt de productie ook consistenter. Sommige fouten zijn terug te voeren op de staat van de machine, terwijl andere voortkomen uit materiaaleigenschappen, gereedschapskeuze, werkstukpositionering of gewoonten van de machinist.
Wat zijn snijfouten bij mechanische snijbewerkingen?
Een snijfout is een kloof tussen het beoogde snijresultaat en de werkelijke staat van het voltooide werkstuk. De opening kan de afmetingen, vorm, randkwaliteit of oppervlakte-uiterlijk beïnvloeden. Sommige fouten zijn duidelijk. Anderen komen pas aan het licht tijdens inspectie of montage.
Maatfouten behoren tot de meest voorkomende. Een afgesneden stuk kan langer, korter, breder of smaller uitkomen dan nodig is. Zelfs een klein verschil veroorzaakt problemen wanneer het onderdeel met andere componenten moet passen. Wanneer meerdere onderdelen worden samengevoegd, zorgen consistente afmetingen ervoor dat het product compatibel blijft.
Geometrische fouten veranderen de vorm of richting van de snede. Een rechte lijn kan schuin, gebogen of ongelijkmatig worden. Dit kan gebeuren wanneer het werkstuk beweegt tijdens het zagen of wanneer de machine geen stabiel snijpad kan behouden.
Randdefecten zijn een andere veel voorkomende vorm. Het snijoppervlak kan bramen, ruwe plekken, deuken of onregelmatige markeringen vertonen. Ze bederven het uiterlijk van een onderdeel en vereisen mogelijk extra afwerkingswerk.
Materiaalvervorming veroorzaakt ook fouten. Hitte, druk of ongeschikte snijomstandigheden kunnen ervoor zorgen dat een werkstuk buigt, verdraait of van vorm verandert. Dat is het belangrijkst bij materialen die gevoelig zijn voor mechanische krachten of temperatuurveranderingen.
Niet elke fout heeft dezelfde oorzaak. Een maatverschil kan voortkomen uit een onjuiste positionering, terwijl een ruwe rand verband kan houden met het gereedschap of de toestand van het materiaal. Het identificeren van het type fout is een goede eerste stap in de richting van het vinden van de oorzaak.
Hoe beïnvloedt de machineconditie de snijnauwkeurigheid?
De staat van een snijmachine heeft een direct effect op hoe stabiel het snijproces is. Bewegende delen, ondersteunende structuren en snijdende componenten moeten allemaal samenwerken. Wanneer een onderdeel verslijt, losraakt of niet goed afgesteld is, worden de resultaten minder consistent.
Trillingen zijn een veel voorkomende boosdoener. Een machine die tijdens het gebruik te veel beweegt, kan ongelijkmatige randen of inconsistente snijpaden achterlaten. Losse componenten, een onstabiel installatieoppervlak, versleten mechanische onderdelen of een onbalans in het bewegende systeem kunnen dit allemaal veroorzaken.
Het machineframe is ook van belang. Een stabiele structuur ondersteunt het werkstuk en het gereedschap tijdens het gebruik. Als het frame beschadigd is of als de onderdelen niet goed uitgelijnd zijn, kan de snijpositie onder belasting verschuiven.
Mechanische slijtage brengt geleidelijke veranderingen met zich mee die niet altijd zichtbaar zijn. Bewegende delen kunnen na langdurig gebruik een te grote speling ontwikkelen, wat de beweging van de snijkop of de positie van het werkstuk beïnvloedt. Operators kunnen merken dat de machine inconsistente resultaten oplevert, ook al is de procedure niet veranderd.
Positionerings- en besturingscomponenten zijn een ander punt van zorg. Als het systeem niet langs het beoogde pad beweegt, kan het voltooide onderdeel maat- of vormverschillen vertonen. Slijtage, afstelproblemen of te weinig inspectie kunnen de oorzaak zijn.
Regelmatig onderhoud verlaagt deze risico's. Reinigen, aansluitingen controleren, bewegende delen inspecteren en de onderhoudsrichtlijnen van de fabrikant volgen, helpen de apparatuur in goede staat te houden. Onderhoud mag niet stoppen bij het repareren van zichtbare schade. Routine-inspectie kan vroege tekenen van slijtage aan het licht brengen voordat deze veel werkstukken aantasten.
Kunnen problemen met snijgereedschap ongelijkmatige resultaten veroorzaken?
Het snijgereedschap zorgt voor het daadwerkelijke scheiden van het materiaal. De staat, vorm en pasvorm voor het materiaal hebben allemaal invloed op de afgewerkte rand. Een versleten, beschadigd of ongeschikt gereedschap kan snijfouten veroorzaken, zelfs als de machine normaal draait.
Slijtage is een natuurlijk gevolg van herhaald gebruik. Omdat de snijkant langzaam zijn vorm verliest, scheidt deze het materiaal minder effectief. Dat verhoogt de weerstand tijdens het snijden en kan ruwe randen, bramen of onregelmatige oppervlakken achterlaten.
Een beschadigde rand veroorzaakt meer merkbare problemen. Kleine spanen, scheuren of ongelijkmatige slijtage veranderen de manier waarop het gereedschap het werkstuk raakt, en de snede kan sporen of verschillen vertonen die zich langs het pad herhalen.
Gereedschapskeuze is ook belangrijk. Verschillende materialen hebben verschillende snijbenaderingen nodig, en een gereedschap dat voor het ene materiaal is gemaakt, presteert mogelijk slecht op een ander materiaal. Houd bij het kiezen van een gereedschap rekening met de materiaalhardheid, dikte, structuur en oppervlakteconditie.
Installatie heeft ook invloed op het resultaat. Een gereedschap dat niet correct is vastgezet, kan tijdens het gebruik verschuiven, en een verkeerd geïnstalleerd gereedschap kan ongelijkmatig in contact komen met het werkstuk.
Volg de aanbevelingen van de fabrikant van de apparatuur en het gereedschap voor het onderhoud van het gereedschap. Operators moeten de snijkanten inspecteren, op zichtbare schade letten en gereedschappen vervangen zodra hun toestand het werk niet langer ondersteunt. Het gebruik van een beschadigd gereedschap kan de productieproblemen vergroten en de machine extra belasten.
Waarom is de positionering van het werkstuk belangrijk tijdens het zagen?
Een werkstuk moet tijdens de snede stabiel blijven. Als het beweegt, wegglijdt of niet goed uitgelijnd is, komt het snijpad niet langer overeen met de beoogde positie. Het resultaat kan onnauwkeurige afmetingen, schuine randen of inconsistente vormen zijn.
Een onjuiste positionering kan beginnen voordat de machine dat doet. Als het materiaal niet tegen het juiste referentiepunt wordt geplaatst, is de snijlijn al uitgeschakeld. Zelfs als de machine het geprogrammeerde of aangepaste pad perfect volgt, kan het voltooide stuk de vereiste afmetingen missen.
Klemmen is een andere belangrijke factor. Het werkstuk heeft voldoende ondersteuning nodig om beweging onder snijkracht te weerstaan. Een losse klem laat het materiaal tijdens het gebruik verschuiven. Te veel klemkracht veroorzaakt ook problemen, vooral bij dunne of flexibele materialen die onder druk buigen.
De vorm van het materiaal kan de positionering bemoeilijken. Grote platen, lange profielen, gebogen onderdelen en onregelmatige werkstukken kunnen verschillende ondersteuningsvoorzieningen nodig hebben. Elk niet-ondersteund deel van het materiaal kan tijdens het snijden bewegen of trillen.
Ook de voorbereiding verdient aandacht. Stof, olie, vuil op het oppervlak of oneffen randen kunnen de positionering verstoren. Een werkstuk dat niet vlak ligt, zal anders snijden dan een werkstuk dat op de juiste manier wordt ondersteund.
Operators moeten de positie van het materiaal controleren voordat ze de machine starten. Ze moeten ook bevestigen dat het klemsysteem geschikt is voor het werkstuk en dat het materiaal overal stabiel blijft. Deze basiscontroles kunnen fouten voorkomen die anders aan de machine zouden kunnen worden toegeschreven.
Hoe beïnvloeden materiaaleigenschappen snijfouten?
Materialen reageren niet allemaal op dezelfde manier op snijden. Hun fysieke eigenschappen bepalen hoe ze zich gedragen onder druk, wrijving en temperatuurverandering. Een methode die voor het ene materiaal werkt, kan bij een ander materiaal problemen veroorzaken.
Hardheid is één factor. Voor harde materialen is mogelijk een geschikt gereedschap en een geschikte werkwijze nodig. Met het verkeerde gereedschap neemt de snijweerstand toe, wat slijtage van het gereedschap of een ongelijkmatige snede veroorzaakt.
Zachte materialen brengen verschillende uitdagingen met zich mee. Ze kunnen onder druk vervormen, uitrekken tijdens het snijden of aan het gereedschap blijven plakken, waardoor het moeilijk wordt een zuivere snijlijn te houden.
De dikte verandert ook de snijomstandigheden. Dikke materialen hebben mogelijk meer snijkracht nodig, terwijl dunne materialen eerder buigen of trillen. Zonder geschikte ondersteuning kan het werkstuk van de beoogde positie weg bewegen.
Interne verschillen zorgen voor extra moeilijkheden. Sommige materialen bevatten gebieden met een verschillende hardheid of structuur. Deze variaties beïnvloeden de manier waarop het gereedschap door het werkstuk beweegt en kunnen de snijkantkwaliteit veranderen.
Vergeet de staat van het oppervlak niet. Roest, coatings, vuil en andere onregelmatigheden kunnen het contact met het gereedschap beïnvloeden. Soms maakt de ondergrond het nauwkeurig positioneren ook lastiger.
Fabrikanten moeten de eigenschappen van een materiaal begrijpen voordat ze een snijmethode kiezen. Materiaalinformatie, monstertests en productie-inspectie helpen potentiële problemen aan het licht te brengen, wat vooral handig is wanneer een nieuw materiaal een bestaand proces binnengaat.
Kunnen onjuiste werkwijzen leiden tot snijfouten?
Zelfs als de machine en het gereedschap in goede staat zijn, kunnen operationele praktijken het resultaat nog steeds veranderen. Mechanisch snijden vereist een consistente behandeling en aandacht voor het proces. Kleine fouten kunnen herhaalde defecten of plotselinge dalingen in de snijkwaliteit veroorzaken.
Een ongeschikte snijsnelheid verandert de manier waarop het gereedschap met het materiaal omgaat. Als het proces te snel verloopt voor de combinatie van materiaal en gereedschap, kan de snede ruw of onvolledig zijn. Als het te langzaam draait, kan er bij sommige toepassingen extra wrijving of hitte ontstaan.
Ook het snijpad moet passen bij de eisen van het werkstuk. Verkeerde instellingen of een ongeschikte startpositie kunnen de machine op het verkeerde pad sturen, wat leidt tot herhaalde maatfouten bij veel stukken.
Inconsistente methoden zorgen voor variatie tussen operators of ploegendiensten. Verschillende gewoonten bij het positioneren, klemmen of controleren van het materiaal leiden bijvoorbeeld tot verschillende resultaten. Duidelijke werkprocedures verkleinen deze verschillen.
Het overslaan van inspecties is een andere bron van problemen. Als het eerste werkstuk niet wordt gecontroleerd, kan een onjuiste instelling zich tijdens de productie voortzetten en kunnen veel defecte onderdelen zich opstapelen voordat iemand het merkt.
Training speelt een grote rol bij het terugdringen van operatorgerelateerde fouten. Operators moeten de functies van de machine, de veiligheidseisen, de materiaalhanteringsmethoden en de basissignalen van snijproblemen begrijpen. Ze moeten ook weten wanneer ze moeten stoppen en een ongebruikelijke situatie moeten melden, in plaats van een aanpassing te proberen zonder de juiste begeleiding.
Een consistente routine maakt het snijwerk voorspelbaarder. Het omvat onder meer het controleren van het werkstuk, het bevestigen van de machine-instellingen, het inspecteren van het gereedschap en het beoordelen van de afgewerkte rand.
Hoe kunnen fabrikanten veelvoorkomende snijfouten identificeren en verminderen?
Het vinden van de oorzaak van een snijfout vergt meer dan alleen het bestuderen van het voltooide werkstuk. Fabrikanten moeten samen kijken naar de machine, het gereedschap, het materiaal, de positioneringsmethode en de bedieningsprocedure. Dat maakt het gemakkelijker om een enkele apparatuurfout te onderscheiden van een probleem in het totale proces.
Een praktijkinspectie kan vertrekken van het type defect.
| Snijprobleem | Mogelijke oorzaak | Inspectiefocus |
|---|---|---|
| Onjuiste afmetingen | Positioneringsfouten of ongeschikte machine-instellingen | Referentiepunten en werkstukafmetingen |
| Ongelijke snijkanten | Gereedschapsslijtage of onstabiele snijomstandigheden | Conditie van snijgereedschap en beweging van de machine |
| Schuine snijlijnen | Onjuiste uitlijning of beweging van het werkstuk | Machine-uitlijning en klemming |
| Bramen of ruwe oppervlakken | Staat van het gereedschap of materiaaleigenschappen | Gereedschapsrand en materiaalgeschiktheid |
| Vervorming van het werkstuk | Overmatige druk of hitte | Ondersteuningsopstelling en snijmethode |
| Herhaalde inconsistente resultaten | Machineslijtage of veranderende bedieningspraktijken | Staat van de apparatuur en productieprocedures |
Beschouw deze tabel als uitgangspunt en niet als een vaste diagnose. Eén defect kan meerdere mogelijke oorzaken hebben. Fabrikanten moeten de werkelijke arbeidsomstandigheden inspecteren alvorens te beslissen welke aanpassingen nodig zijn.
Door het eerste voltooide werkstuk te controleren, worden problemen vroegtijdig opgemerkt. Als het resultaat niet aan de vereisten voldoet, controleer dan de productie-instellingen en de materiaalpositionering voordat u verdergaat. Deze eenvoudige stap kan het aantal defecte onderdelen op langere termijn verminderen.
Inspectiegegevens helpen ook herhaalde patronen aan het licht te brengen. Als soortgelijke fouten optreden bij bepaalde bewerkingen, materiaalbatches of machine-instellingen, kunnen fabrikanten een veel voorkomende oorzaak vinden. Gegevens zijn het belangrijkst als er meerdere machines of operators bij betrokken zijn.
Preventief onderhoud is een andere pijler van foutreductie. Regelmatige inspecties kunnen versleten gereedschappen, losse onderdelen en uitlijningsproblemen aan het licht brengen, en een geplande routine maakt de staat van de apparatuur gemakkelijker te volgen.
Vermijd het maken van meerdere aanpassingen tegelijk zonder de effecten ervan te controleren. Door één relevante factor tegelijk te veranderen, kun je makkelijker zien of het snijresultaat is verbeterd.
Met welke veiligheidsproblemen moet rekening worden gehouden als er snijfouten optreden?
Snijfouten zijn niet alleen een kwaliteitsprobleem. Sommige problemen kunnen wijzen op onveilige bedrijfsomstandigheden. Ongebruikelijke trillingen, schade aan het gereedschap, onstabiele werkstukken of onverwachte bewegingen van de machine verhogen allemaal het risico op ongevallen.
Negeer nooit een beschadigd snijgereedschap. Het kan tijdens het gebruik breken of losse fragmenten afwerpen. Operators moeten de instructies van de machinefabrikant volgen bij het inspecteren, vervangen of hanteren van snijonderdelen.
Een onstabiel werkstuk brengt ook veiligheidsrisico's met zich mee. Als het materiaal onverwacht beweegt, kan het het snijpad verstoren of machineonderdelen op onbedoelde wijze raken. De juiste ondersteuning en klemming zijn zowel van belang voor de veiligheid van de operator als voor de nauwkeurigheid van het product.
Operators mogen nooit proberen vastzittend materiaal te verwijderen of bewegende onderdelen aan te passen terwijl de machine draait, tenzij de apparatuur daar speciaal voor is ontworpen. Stop de machine en isoleer deze volgens de relevante veiligheidsinstructies voordat u inspectie of onderhoud uitvoert.
Beschermende uitrusting en machinebeschermingen moeten tijdens normaal gebruik op hun plaats blijven. Operators moeten ook de veiligheidsprocedures op de werkplek volgen en getraind zijn in noodstops, veilig omgaan met materialen en inspectie van apparatuur.
Wanneer er een snijfout optreedt naast ongebruikelijke geluiden, trillingen, hitte of bewegingen, stop dan het proces en inspecteer het. Als u doorgaat zonder de oorzaak te kennen, kan dit leiden tot meer schade aan apparatuur of een gevaarlijke werkomstandigheid.
Duidelijke communicatie tussen operators, onderhoudspersoneel en productiesupervisors zorgt ervoor dat snijproblemen op de juiste manier worden gemeld en afgehandeld. Beschouw een defect als nuttige informatie over het proces, en niet alleen als een reden om een werkstuk weg te gooien.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, China.

